核心结论:钛合金比强度高、耐蚀、耐热,但因高强度高硬度、导热系数低(约为钢的1/5~1/10)、化学活性高、弹性模量低、易加工硬化五大特性,被公认为典型难加工材料。数控加工技术通过高速切削(100~600m/min)、五轴联动、电火花和数控磨削等工艺,解决了航空发动机叶片、机匣、结构件等钛合金复杂构件的精密加工难题。宝鸡利泰金属具备钛合金棒、板、锻件及非标配件的数控加工能力。
一、基础认知(Q1-Q4)
Q1:为什么钛合金被称为"难加工材料"?
钛合金因优异综合性能广泛用于航空航天、医疗器械、高端装备制造,但它强度高、硬度高、导热系数低,在切削过程中切削力大、切削热集中、刀具磨损快,复杂构件的加工面临诸多挑战,因此成为典型的难加工材料。
Q2:钛合金加工有哪五大难点?
| 加工难点 | 原因 | 对加工的影响 |
|---|---|---|
| 高强度、高硬度 | 强度硬度高 | 切削力大,加剧刀具磨损 |
| 导热系数低 | 约为钢的1/5~1/10 | 切削热积聚,刀具温度升高,黏结磨损和扩散磨损 |
| 化学活性高 | 高温下与氧、氮反应 | 表面形成硬而脆氧化层,增加切削抗力,恶化表面质量 |
| 弹性模量低 | 弹性模量低 | 切削力下易变形,薄壁细长件尤甚,影响精度 |
| 易加工硬化 | 塑性低,表层强烈塑性变形 | 加工硬化严重,增加后续加工难度 |
Q3:数控加工为什么适合钛合金复杂构件?
钛合金复杂构件(如航空发动机叶片、机匣,航天承力结构)常包含复杂曲面、薄壁、深腔等特征,传统加工方法难以满足精度要求。数控加工通过计算机程序控制机床运动和加工过程,能实现复杂形状精确加工,有效解决钛合金复杂构件加工中的诸多难题。
Q4:数控加工钛合金对设备和刀具有什么要求?
要求:(1)高精度控制——数控机床具备极高定位精度和重复定位精度;(2)高刚性和稳定性——机床床身、主轴、进给系统刚性足,减少振动和变形;(3)高效冷却和润滑——合适冷却方式和切削液;(4)先进刀具——硬质合金、陶瓷、立方氮化硼(CBN)等;(5)优化工艺——合理切削速度、进给量、切削深度。
二、钛合金切削特性详解(Q5-Q7)
Q5:钛合金导热系数低对加工有什么影响?
钛合金导热系数约为钢的1/5~1/10,切削过程中产生的热量不易散发,大量积聚在切削区域,导致刀具温度升高,容易出现黏结磨损和扩散磨损。因此加工钛合金必须配备高效冷却系统。
Q6:什么是加工硬化?为什么钛合金容易加工硬化?
加工硬化是指切削过程中表层金属因强烈塑性变形而硬度升高的现象。钛合金塑性较低,切削过程中表层金属会发生强烈塑性变形,导致加工硬化现象严重,进一步增加后续加工难度,这也是钛合金切削必须控制进给和切深的原因。
Q7:钛合金弹性模量低为什么难加工?
钛合金弹性模量低,在切削力作用下工件容易产生弹性变形,尤其对薄壁、细长等易变形构件,加工变形尤为突出,会严重影响加工精度。因此加工薄壁件需要专用夹具支撑和低应力工艺。
三、关键数控加工技术(Q8-Q12)
Q8:什么是高速切削?钛合金切削速度多少合适?
高速切削是钛合金复杂构件加工的重要手段。与传统切削相比,高速切削可在短时间内切除大量金属,缩短加工周期,且切削力小、变形小、过程平稳,能获得较高表面粗糙度。一般钛合金高速切削速度范围为100m/min~600m/min,具体数值根据合金牌号、刀具材料和加工方式确定,应采用主轴转速和进给速度高的高性能数控机床、铣床或加工中心。
Q9:五轴联动加工解决什么问题?
钛合金复杂构件往往有复杂空间曲面和异形结构,传统三轴加工需多次装夹,影响加工效率和精度。五轴联动可通过多个坐标轴联动,实现刀具在空间任意姿态调整,一次装夹完成复杂曲面全部或大部分加工:用于航空发动机叶片、叶轮等复杂曲面件,保证刀具最佳切削角度;用于深腔窄缝结构,调整刀具轴线方向避免干涉;同时减少装夹次数、缩短辅助时间。
Q10:电火花加工适合哪些钛合金零件?
电火花加工利用电极与工件间脉冲放电产生高温熔化蚀除金属,是非接触式加工,不受材料硬度强度限制,适合难加工材料。主要用于:(1)模具型腔加工——加工钛合金模具复杂型腔,获得较高尺寸精度和表面质量;(2)微细结构加工——通过电火花线切割加工窄缝、薄壁、小孔等微细结构,脉冲宽度、脉冲间隔、峰值电流等参数优化后加工精度可达微米级。
Q11:数控磨削用在什么环节?
数控磨削主要用于钛合金复杂构件的精加工和超精加工,以获得较高尺寸精度、形位精度和表面质量。其特点是加工精度高(高精度定位和重复定位精度)、表面质量好(低表面粗糙度、减少表面缺陷、提高疲劳强度)、适应性强(更换不同砂轮和调整参数即可适应不同类型规格构件)。
Q12:加工钛合金用什么刀具?
应结合钛合金材料选用合适刀具,如硬质合金、陶瓷、立方氮化硼(CBN)等,并合理设计刀具几何参数,提高刀具耐磨性和切削性能。当刀具磨损严重、切削力增大或加工精度超差时,应适当降低切削速度和进给量,或更换刀具。
四、加工过程质量控制(Q13-Q16)
Q13:钛合金构件加工前要做哪些准备?
包括:(1)原材料检验——严格核查化学成分、力学性能、表面质量,必要时做无损检测;(2)工艺方案设计——制定详细工艺路线、切削参数、刀具选择、夹具设计;(3)设备和刀具准备——检查机床精度性能,刀具进行质量检验和刃磨;(4)夹具设计与安装——专用夹具保证工件牢固夹持、定位精确。
Q14:加工过程中如何实时监控?
利用数控机床自带监测系统或加装传感器,实时监控切削力、切削温度、振动、主轴转速、进给速度等参数,及时发现异常;同时定期尺寸测量、表面质量检测(粗糙度仪目视检查,发现裂纹、烧伤及时处理)、切削参数调整。
Q15:加工完成后要做哪些检验?
包括:(1)最终尺寸检验——线性尺寸、角度尺寸、形位公差,用三坐标测量机等精密设备;(2)表面质量终检——表面粗糙度、表面硬度、完整性,必要时金相分析;(3)性能检验——拉伸、冲击、硬度试验等;(4)无损检测——重要构件加工后进行超声波检测、渗透检测、磁粉检测,发现内部和表面微小缺陷。
Q16:常用的无损检测方法有哪些?
钛合金构件常用无损检测包括超声波检测(发现内部缺陷)、渗透检测(表面开口缺陷)、磁粉检测(铁磁性材料近表面缺陷)等。对有内部质量要求的构件,原材料阶段还应进行超声波检测、射线检测等,从源头控制。
五、常见问题与利泰金属(Q17-Q19)
Q17:钛合金数控加工为什么效率低、成本高?
主要问题:(1)加工效率偏低——难加工特性要求较低切削参数,加工周期长;(2)刀具磨损严重——切削温度高、摩擦和化学反应剧烈;(3)加工变形难控制——弹性模量低,薄壁细长件变形大;(4)加工成本高——钛合金本身价格贵,刀具消耗大、效率低、设备投资大。
Q18:怎么提高钛合金加工效率、降低成本?
对策:(1)优化加工工艺——合理规划工艺路线,采用分层切削、等高线加工等策略,减少空行程;(2)研发新型刀具材料——超细晶硬质合金、陶瓷、立方氮化硼、金刚石涂层刀具,优化刀具几何结构,减少切削力和切削热;(3)先进夹具和支撑——专用柔性夹具支撑薄壁细长件,配合时效处理、低温冷却降低内应力;(4)加强成本控制——提高刀具寿命和设备利用率,降低废品率和返工率。
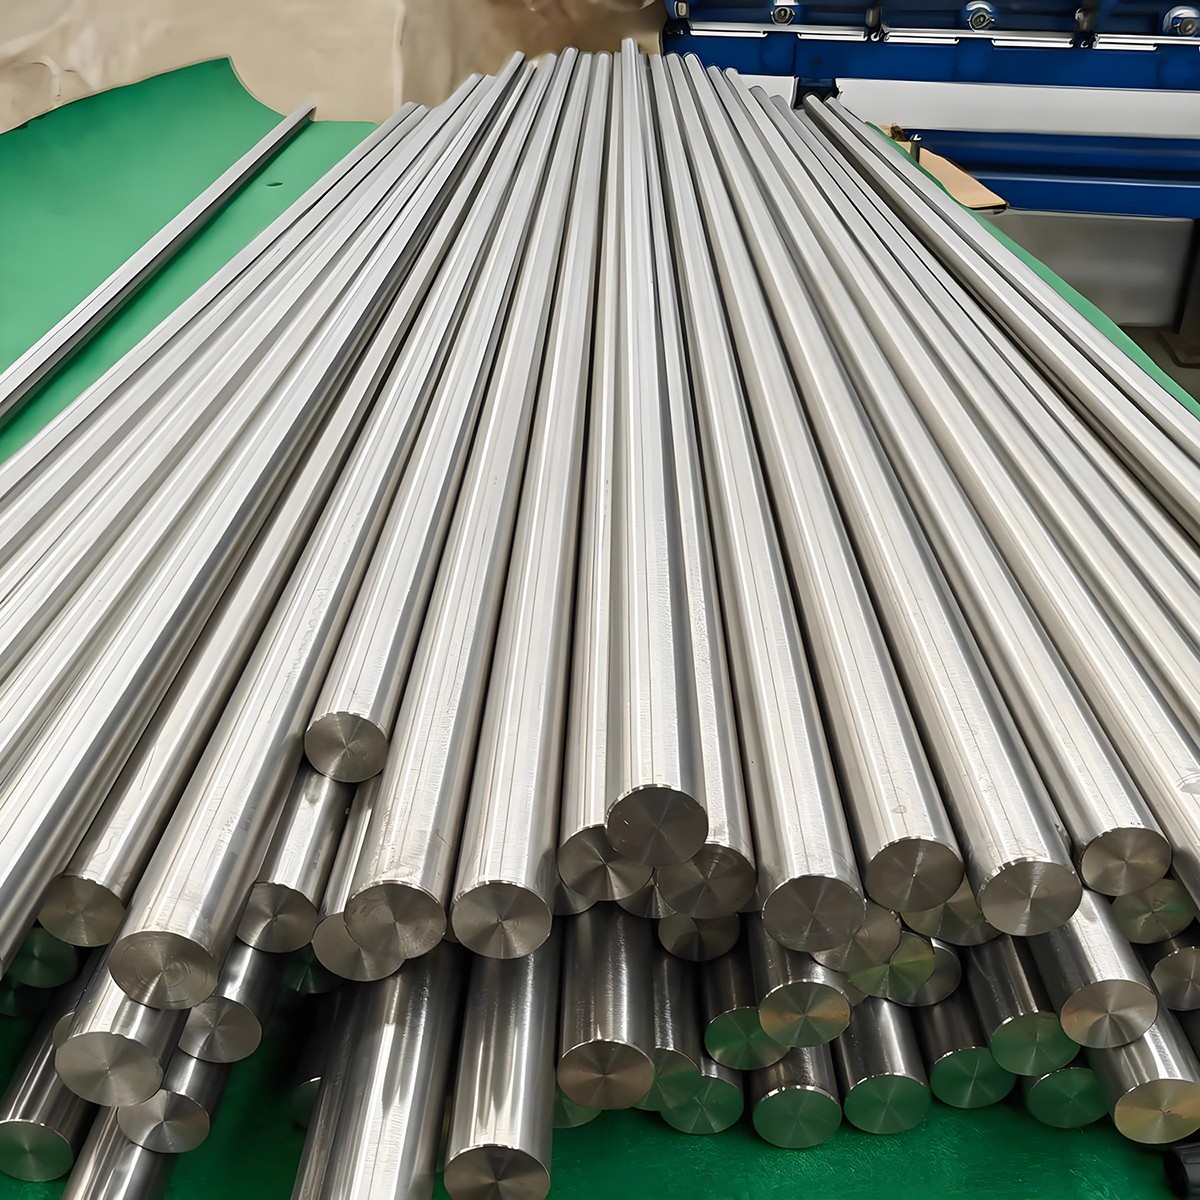
Q19:宝鸡利泰金属能承接哪些钛合金数控加工件?
宝鸡市利泰有色金属有限公司(利泰金属)成立于2005年,位于"中国钛城"陕西宝鸡,通过ISO 9001认证,专业从事钛、锆、钽、铌、镍、钨钼等稀有金属加工。产品形态覆盖管、棒、丝、带、板、箔、网、饼、环,并可按图定制钛法兰、钛螺母、钛过滤器、钛泵、钛盘管、钛阳极及各类非标设备配件;深加工方面具备TC4、TC6、TC11钛合金钻铤与钻杆制造能力,在高应力工况下使用寿命较钢制钻具具有明显优势。如需钛合金复杂构件数控加工与非标件定制,可联系利泰金属技术部门。
总结:钛合金因高强度、低导热、化学活性高、弹性模量低、易加工硬化五大特性成为难加工材料;数控加工技术通过高速切削(100~600m/min)、五轴联动、电火花、数控磨削等工艺,实现了复杂曲面、深腔窄缝、微细结构的精密制造,并通过原材料检验、过程实时监控、加工后尺寸/表面/性能/无损检测的全流程质量控制,保证构件精度。未来钛合金数控加工正向智能化、绿色化、高精度和集成化方向发展。宝鸡利泰金属可提供钛合金棒板锻件及非标配件的数控加工定制。
(本文工艺与数据引自刘路平《数控加工技术在钛合金复杂构件制造中的应用研究》。)
无相关信息